English
 10多年专注点胶机/灌胶机设计生产厂家


灌胶机完成产品灌胶 胶体固化后开裂 边缘脱壳是什么原因
Q:灌胶机完成产品灌胶,胶体固化后开裂、边缘脱壳是什么原因?
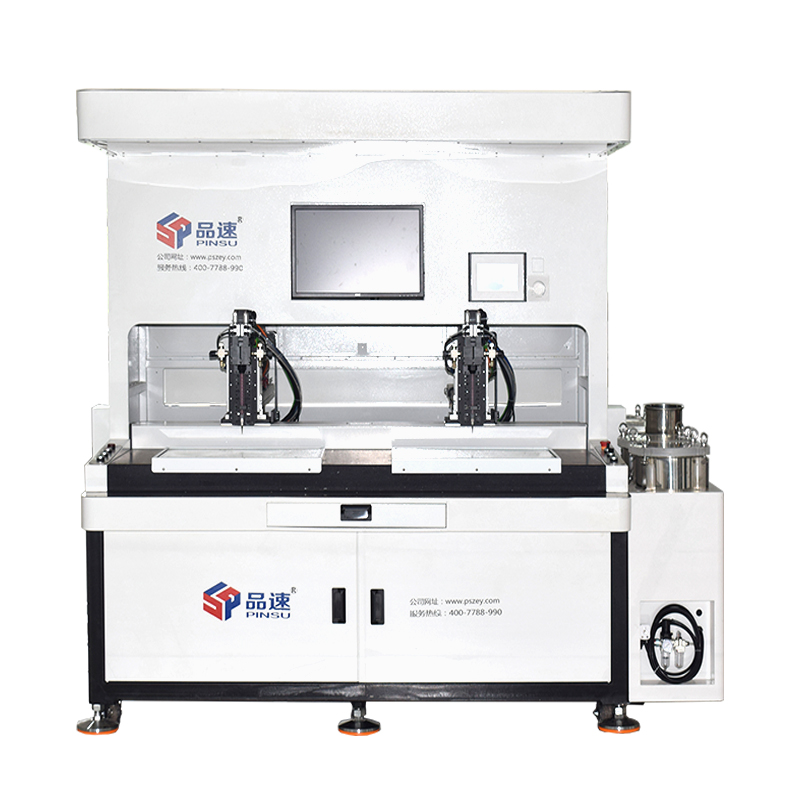
A:灌胶后胶体固化开裂、边缘壳体脱壳,属于灌胶工艺中较为常见的复合型故障,主要可从灌胶设备出胶、基材状态、固化工艺、胶水适配性四个核心维度排查具体原因,具体问题如下:
1、设备出胶配比异常
AB胶配比失衡是引发故障的主要原因之一。若固化剂配比偏高,胶体固化后整体韧性下降、脆性增加,内部会留存残余应力,在环境温度变化、产品后续使用过程中,极易出现开裂、脱粘问题。日常生产中,灌胶机泵体磨损、输胶管路轻微漏气、作业环境温度大幅波动,都会造成出胶配比偏移,间接引发各类固化缺陷,日常需定期抽检复核出胶比例,规避隐性问题。
2、产品基材表面处理不达标
灌胶前壳体基材表面残留油污、粉尘、杂质等污物,会直接降低胶水与基材的贴合度,固化后胶体边缘容易出现脱壳、起皮现象。同时,若选用的胶水与基材热膨胀系数不匹配,产品经历冷热温度交替时,胶体与基材界面会产生剪切应力,持续受力后会出现脱粘、开裂问题。
3、固化工艺参数不合理
固化升温速度过快、一次性高温固化,会导致厚层胶体内部反应热量集中,胶体固化收缩不均匀,产生较大内部应力。此外,胶体固化完成后快速降温,会进一步放大内部应力,最终造成胶体开裂、崩裂。固化节奏、温度梯度把控不当,是批量出现固化缺陷的重要诱因。
4、胶水选型及灌胶操作不规范
胶水型号与产品灌胶场景不匹配、单次灌胶厚度过大,会导致胶体内外固化速度不一致,产生固化应力。同时,灌胶前胶水真空脱泡不彻底,胶体内部残留气泡,会形成应力薄弱点位,产品经过后续装配、测试、温变工况后,气泡位置会逐步出现开裂、破损问题。