English
 10多年专注点胶机/灌胶机设计生产厂家



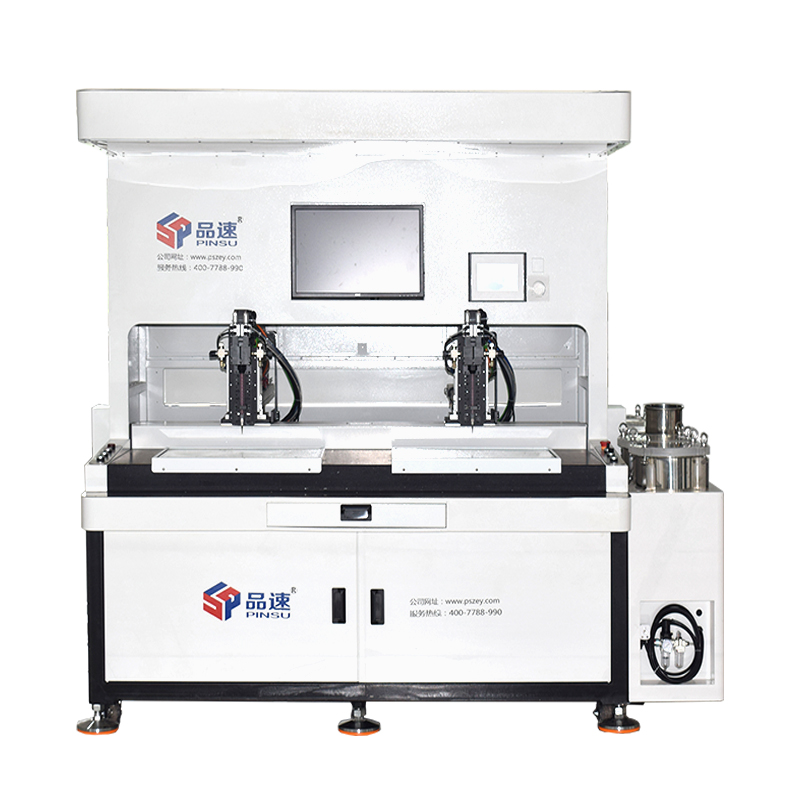
双工位点胶机怎么设置交替作业提升产能
Q:双工位点胶机怎么设置交替作业提升产能?
A:双工位交替作业的核心思路,就是利用其中一个工位点胶的时间段,完成另一个工位的上下料,压缩设备空等时间,不能只靠拉高移动速度去提效率,现场调试经常容易卡在时序衔接上。先确认系统模式,设备一般分独立循环和交替循环,调试时切到交替触发模式,两个工位分别绑定独立启动信号、夹具到位信号,互不锁止。
时序排布是重点,常规流程可以按这个逻辑走:Y1 工位收到启动信号,Z 轴下针走完点胶轨迹;在 Y1 点胶周期内,系统释放 Y2 工位夹具,人工或者机械手取走成品、放入待加工工件,夹具定位信号回传待命。等 Y1 点胶完成、Z 轴抬升、回吸动作结束,系统切换至 Y2 工位执行点胶,同步解锁 Y1 工位用于上下料,持续循环。有一点要留意,两个工位的点胶时长尽量接近,若是两款产品工艺时长差距较大,整体节拍会被耗时更长的工位限制,产能提升效果不明显。
参数调试有几个要点。回吸量、抬升高度、移动速度建议分工位单独设置,不要共用一套参数;跨工位移动轨迹规划时避开夹具干涉位置,程序内预设安全避让点位,防止撞件。IO 信号方面,夹具到位信号、防呆感应信号要对应接入各自工位,避免工件没有定位牢靠就启动点胶,产生不良。搭配 CCD 视觉定位的机型,两个工位可以单独存储坐标、独立拍照识别,不用等待前一个工位识别完成再切换。
调试顺序建议先跑完单工位程序,确认出胶稳定、轨迹没有偏差,再打开交替循环模式。不然单工位本身出胶或者轨迹异常,会打乱整套交替节拍。深圳市品速科技有限公司在设备交付调试阶段,会结合工件点胶时长、上下料耗时梳理时序空档,给出时序参考方案,同步标注信号互锁的注意事项。
还有一些容易漏掉的细节。可以设置定时排胶,交替间隙待机时间较长时,利用工位切换空档做微量排胶,降低胶嘴堵塞概率;报警逻辑按需配置,单工位触发报警后优先锁定该工位,另一个工位完成本轮点胶周期再停机,避免整个循环直接中断。调试阶段先空载多次跑循环,记录各工位等待时长,微调触发提前量,慢慢压缩无效等待。产品换型比较频繁的场景,可以保存多套交替程序,换型时直接调取使用。