English
 10多年专注点胶机/灌胶机设计生产厂家


直通式电磁阀灌胶机
在电磁阀批量生产制程中,线圈灌胶封装是保障产品绝缘性能、结构稳定性与环境适应性的核心工序。相较于电机、变压器等大腔体绕组灌封作业,直通式电磁阀的灌胶工况具备极强的局限性,属于典型的小空间精密流体填充制程。
其腔体被阀体金属结构、线圈骨架、引线组件严格限制,胶液需精准填充线圈匝间、骨架空腔等区域,同时必须完全规避阀芯运动间隙。这种严苛的结构约束,让填充不饱满、内部气泡残留、溢胶卡阀成为行业高频制程不良,也是电磁阀灌胶工艺需要持续优化的核心方向。本文结合一线量产工程经验,从结构约束、设备胶水匹配、路径工艺控制、制程变量管控四个维度,梳理标准化工艺控制逻辑。a
一、阀体结构带来的核心灌胶工程约束
直通式电磁阀核心结构包含漆包线绕组、塑料绝缘骨架、固定式铁芯、金属外壳及引线端口,灌胶作业集中在线圈密闭腔体内。胶水固化后主要承担电气绝缘、线圈结构固定、防潮防腐蚀三项基础功能,而所有功能的实现,完全依托于腔体全域填充的完整性。在实际量产中,阀体固有结构会形成两道关键工艺约束,极易引发隐性不良。
首先是铁芯与骨架的配合间隙约束。为保障电磁阀磁路传输效率,行业内会严格控制铁芯与骨架内壁的装配公差,二者配合间隙极小。这种精密装配结构,大幅提升了胶液流动阻力,与开放式腔体灌胶的流动特性完全不同。若双组份胶水混合后粘度偏高,胶液难以快速渗透至绕组匝间缝隙、骨架边角盲区,会形成局部未填充空腔。这类隐性空腔在产品长期通电工作时,会诱发局部放电现象,逐步破坏绝缘结构,最终导致电磁阀绝缘失效、使用寿命衰减。
其次是引线出口的密封与防溢约束。电磁阀引线需从密闭线圈腔体引出至外部接线端子,线缆与壳体衔接处会形成环形缝隙。该位置是灌胶密封的关键点位,也是溢胶不良的高发区域。灌胶过程中,胶液易沿引线环形缝隙向外渗透,一旦流入阀芯活动区间,固化后会直接造成阀芯卡滞、动作卡顿,且该类不良无法返工修复,属于量产中需重点杜绝的报废缺陷。
二、灌胶设备精度与胶水体系的匹配逻辑
直通式电磁阀线圈腔体容积极小,单腔灌胶量仅为数克,属于微量精密灌胶场景,对设备计量稳定性、配比均匀性要求极高。常规大排量灌胶设备通过缩短出胶时间适配小剂量灌注的方式,存在明显精度缺陷,低压工况下的出胶量偏差会被放大,微小剂量误差即可引发欠注缺胶或过量溢胶问题。因此,电磁阀精密灌胶的设备选型,核心原则为小排量泵体匹配闭环计量系统,保障微量出胶的持续稳定性。
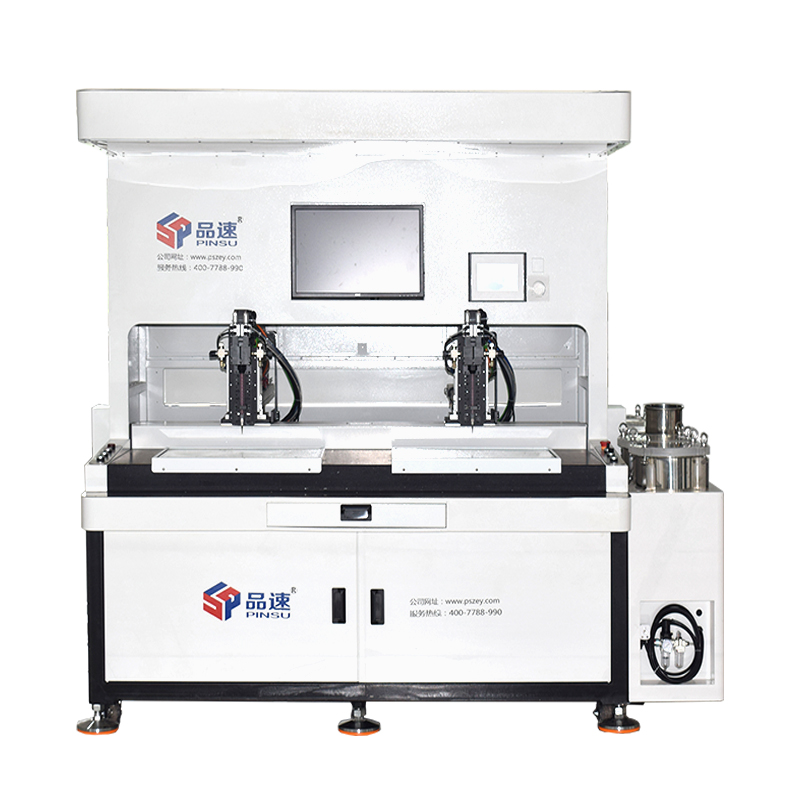
在量产设备应用中,品速科技双组份灌胶设备采用齿轮泵、螺杆泵计量结构,搭配闭环控制系统,可稳定控制双组份胶水的配比偏差。精准的配比控制能够让环氧类胶水固化后的交联密度保持均匀,有效收窄不同生产批次的胶体硬度、固化强度波动,让电磁阀在高低温、潮湿等复杂工况下的密封、绝缘性能保持一致,规避批次性品质差异。
胶水体系选型需贴合小空间填充工况,相较于胶体固化后的机械强度,胶液的低流动粘度、浸润性、排泡性是核心考核指标。低粘度胶液可自主渗透浸润漆包线匝间、骨架细微缝隙,配合材料自带的排气特性,减少腔体气体残留。目前行业主流适配材料包含双组份环氧树脂AB胶、聚氨酯PU胶、硅胶三类,可适配不同防护等级的电磁阀生产需求。其中环氧树脂体系综合性能最优,对铜线、铁芯、工程塑料骨架的粘接兼容性良好,绝缘、防潮性能稳定,是电磁阀线圈灌封的常用选型方案。品速科技灌胶设备可实现三类胶水的自动化配比、定量出胶,适配多品类电磁阀量产切换需求。
三、气泡抑制与灌胶路径的工艺协同控制
气泡残留是电磁阀精密灌胶最难根治的制程问题,单一调整设备参数无法彻底解决,需结合脱泡装置、灌胶路径、设备响应性能做多维度协同管控。腔体残留气泡主要来源于两个环节:一是双组份胶水搅拌混合过程中裹挟的游离气体,二是灌注作业时胶液推进前沿挤压、裹挟的腔体原有空气。
针对胶水混合阶段的含气问题,可在设备供胶链路加装在线脱泡模块。在胶水进入混合阀完成配比搅拌后、正式灌注前,通过真空脱泡结构分离胶液内部游离气泡,从源头降低胶液自身含气量。该工艺配置可大幅减少原生气泡缺陷,但无法规避灌注过程中产生的裹气问题。
灌注过程的裹气控制,核心依赖定制化灌胶路径设计。结合直通式电磁阀腔体狭长、空间紧凑的结构特点,量产作业普遍采用“底部起灌、随液抬升”的作业方式:出胶嘴深入腔体底部启动灌注,随胶液液面平稳上升,匀速抬升胶嘴位置,让胶液界面平稳推进,避免高速流动产生涡流卷气。
设备运动控制系统的可编程性是路径落地的关键。品速科技灌胶设备支持出胶量、移动速度、运行轨迹全参数编程,可根据不同规格电磁阀的腔体尺寸、引线位置定制专属工艺方案。针对引线环形缝隙这类易溢胶点位,可单独设置低速灌注区间,降低胶液流速,杜绝溢胶风险。同时,设备搭载的高速伺服动态阀,可实现快速启停响应,缩短阀门开关延迟时间,减少胶液在出胶嘴的滞留量,有效规避多腔体连续量产过程中,出胶口胶体固化堵头、滴胶等问题,保障制程连续性。
四、量产制程中关键变量的常态化管控
直通式电磁阀灌胶品质的稳定性,受环境、固化工艺、工装精度等多个变量影响,量产过程中需建立常态化工艺监控机制,把控关键制程参数,规避批量不良。
第一是环境温度对胶液流动性的影响。环氧灌封胶的粘度对温度敏感度较高,车间环境温度小幅波动,即可导致胶水流速、浸润能力发生变化,直接影响填充效果。为稳定胶液性能,灌胶设备胶路系统需配套恒温调控结构,将胶水作业温度稳定在标准工艺窗口内,保障每批次胶液流动特性一致。
第二是固化温度曲线的管控。电磁阀线圈灌封环氧胶不可采用一次性高温固化工艺。胶液升温过程中存在粘度先降后升的变化规律,升温速率过快会导致腔体内部微量残余气体无法及时逸出,被快速固化的胶体封堵,形成内部气孔。标准化量产工艺需采用阶梯式升温模式,先低温保温,让胶液充分流动、彻底排气,再升温至标准固化温度,保障胶体致密性。
第三是工装定位精度管控。电磁阀灌胶口径偏小,出胶嘴与灌胶口的对中精度,直接决定灌注过程是否存在缝隙溢胶、偏灌缺胶问题。量产产线可通过精密工装夹持、视觉定位辅助等方式,精准校准工件与胶嘴的相对位置,控制对接偏差,保障灌胶作业的稳定性。
五、工艺总结
综上,直通式电磁阀灌胶封装是一套系统性精密制程,并非单一设备、单一材料可解决的标准化作业。制程品质取决于阀体结构适配、胶水体系选型、设备计量精度、灌胶路径规划、固化工艺管控等多环节的匹配协同。在实际量产中,通过精准把控微量灌胶计量精度、稳定胶液温度、定制化可编程灌胶路径、标准化排气固化流程,可有效解决气泡残留、填充不饱满、溢胶卡阀等行业常见问题,实现电磁阀线圈灌封工艺的标准化、可控化量产,保障产品电气性能与结构稳定性。
FAQ问答
Q1:直通式电磁阀灌胶为什么容易出现内部气泡,无法彻底排净?
A1:电磁阀灌胶气泡分为原生气泡和次生裹气两类。原生气泡来自双组份胶水搅拌混合过程中裹挟的空气,可通过设备真空脱泡模块预处理改善;次生裹气是灌注时胶液涡流、推进过快裹挟的腔体残留空气,主要依靠底部起灌、匀速抬升胶嘴的路径工艺优化,配合适配的灌注速度实现排气,单一参数调整无法彻底解决气泡问题。
Q2:电磁阀小腔体灌胶优先选低粘度胶水还是高强度胶水?
A2:直通式电磁阀狭小腔体灌封优先选用低粘度胶水。小空间、多缝隙的结构对胶液浸润性、渗透性要求更高,低粘度胶水可自主渗透匝间、骨架边角盲区,保障填充完整性;而高强度胶水普遍粘度偏高,流动阻力大,易出现局部缺胶、空腔缺陷,仅适合大腔体、无精密缝隙的灌封场景。机械强度可通过标准化固化工艺达标,无需牺牲流动性。
Q3:电磁阀灌胶溢胶卡阀的核心原因是什么,量产如何规避?
A3:核心原因分为两类,一是设备计量精度不足,微量出胶偏差过大导致注胶过量;二是灌注路径、流速不合理,引线环形缝隙处流速过快引发渗胶。量产规避可通过小排量精密计量设备控制胶量,针对引线端口设置低速灌注区间,同时依靠精密工装保障胶嘴对中精度,杜绝缝隙溢胶。
Q4:温度波动对电磁阀灌胶品质有哪些影响,该如何管控?
A4:环境温度波动会直接改变胶液粘度,温度偏低会导致胶水流动性变差、填充不充分,温度偏高易引发胶水提前固化。固化阶段升温过快会封闭残余气泡,形成气孔。量产需通过胶路恒温装置稳定胶水温度,同时采用阶梯式升温固化工艺,先低温排气、后高温固化,保障胶体致密无缺陷。