English
 10多年专注点胶机/灌胶机设计生产厂家


在线式灌胶机量产工艺控制|自动化组装产线连续灌胶适配方案
在自动化组装产线中,在线式灌胶机的应用逻辑和独立式离线灌胶设备存在本质区别。离线灌胶以单机作业为核心,可停机调参、静置排气、分批固化,工艺容错空间相对充足。而在线式灌胶机直接集成在传送带、倍速链等物料流转链路中,所有灌胶、计量、定位作业都需要在产品持续流动、产线不停机的状态下完成。
基于这一量产工况,在线式灌胶设备的设计与工艺调试核心,并非单纯提升单件产品的灌胶品质上限,而是让灌胶工序的定位精度、出胶节拍、供胶稳定性与整线流转节奏完全适配,持续收敛动态生产过程中的各类变量波动。从工程落地角度来说,在线灌胶工艺管控的核心难点,就是解决产品动态流转带来的定位偏差、供胶断续、换型卡顿、工艺不可追溯等系列问题。
一、动态输送场景下的双重定位基准构建
产品随载具治具流入灌胶工位时,受传送带长期运行跑偏、治具磨损、工位阻挡惯性、启停抖动等因素影响,来料位置和角度始终存在小幅波动。如果直接以设备机械挡停结构作为灌胶坐标基准,产品的来料偏差会直接转化为轨迹偏移、胶位不均、局部溢胶等批量不良,无法满足连续量产品质要求。
为适配动态生产工况,行业量产普遍采用“机械初定位+视觉精补偿”的两级定位方案,逐步收敛来料偏差。工件到位后,先通过阻挡气缸完成锁止,依托机械定位结构实现初步限位,控制大范围位置偏移;再通过视觉系统采集产品外观特征,识别实际摆放位置与标准工位的角度、坐标偏差,将数据同步至运动控制系统,实时修正灌胶运行轨迹。
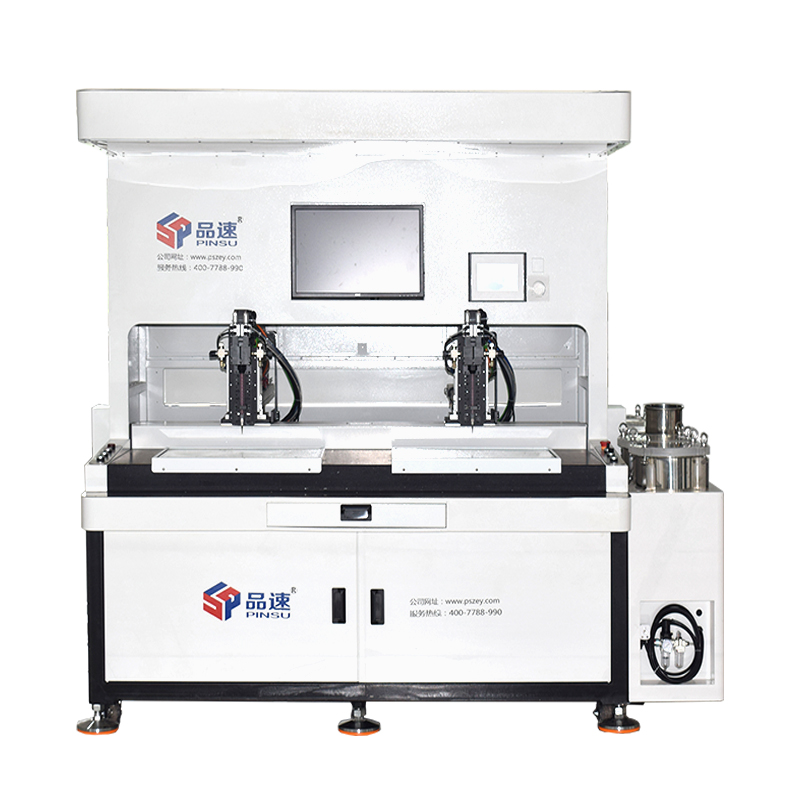
品速科技在线式灌胶机搭载的CCD视觉定位模块,正是基于这一工程逻辑配置。该方案将灌胶作业的基准参照,从存在磨损误差的治具、传送带机械结构,转移至产品自身外形特征,有效降低了灌胶工艺对治具加工精度、设备装配精度的依赖,适配长期连续生产的动态偏差工况。
二、不间断供胶系统与产线节拍的协同管控
在线式集成工位的核心约束是禁止随意停机。整线连续流转模式下,灌胶工位无法因补胶、换胶、胶水波动暂停生产,供胶系统的连续性、稳定性直接决定整线稼动率。一旦出现供胶中断、配比失衡、出胶不均,会直接造成产线堵料、批量不良、停线减产等问题。
在胶水计量与配比管控上,品速科技在线式灌胶机适配齿轮泵、螺杆泵两种主流计量结构,可根据胶水粘度、填料特性选型,稳定控制双组份胶水配比误差,保障固化后胶体性能统一。针对高粘度、易沉淀、含填料的特种胶水,设备可搭配恒温加热、动态搅拌辅助结构,规避胶水静置分层、粘度波动问题,维持长时间量产过程中胶液状态的一致性。
液位管控层面,设备搭载实时液位监测与提前预警机制,在AB胶料桶胶量临近阈值时提前发出提示信号,给现场运维人员预留充足的补胶、换桶时间。整套供胶体系的工程价值,在于从计量、状态维稳、提前预警三个维度,消除供胶环节的间歇性波动,让胶水供给节奏完全适配产线连续生产需求,规避供胶异常引发的停线风险。
三、多品种混线生产的无停机换型方案
目前制造业多数自动化产线均为混线生产模式,单条产线需要交替加工多款规格工件,不同产品的灌胶区域、出胶量、运行轨迹、固化要求均存在差异。传统灌胶设备需要停机人工修改参数、调试轨迹、校准胶量,单次换型耗时十几分钟至数十分钟,严重影响产线整体产能与流转效率。
针对多品种量产需求,品速科技在线式灌胶机采用PLC+运动控制卡+触控操作屏的成熟控制架构,支持将不同产品的全套灌胶参数、轨迹程序、出胶配比、运行速度等数据存储为独立工艺配方。产线换型时,无需停机调试,直接调取对应产品配方即可完成工艺切换。
在全自动混线生产场景中,可在产线前端增设产品型号识别工位,工件进入灌胶工序前完成型号判定,系统自动匹配调用对应工艺程序,实现产品切换、工艺切换的无缝衔接。该功能彻底改变了传统停机换型的作业模式,让多品种交替生产不再中断产线物料流转,大幅提升混线量产的流畅性。
四、连续量产的数据追溯与工艺趋势管控
在线式连续灌胶生产节拍快、工件流转密集,依靠人工抽检、人工记录的管控方式,无法全面覆盖工艺状态,也无法快速定位不良诱因。量产过程中,微小的压力波动、计量偏差、温度变化都会累积形成批量品质隐患,必须依托系统化数据监控实现工艺管控。
品速科技在线式灌胶机预留标准化MES数据对接接口,可实时上传生产总产量、工位运行状态、设备异常类型、故障发生时段、参数波动数据等核心信息,搭建完整的生产数据追溯体系。需要明确的是,数据采集仅作为工艺优化、异常追溯、趋势分析的支撑手段,无法直接修正灌胶精度。
现场工艺管控中,若某一时间段产品不良率异常上升,可通过回溯设备运行数据,排查不良问题是否与供胶压力波动、计量泵长期磨损、车间环境温度变化、轨迹参数偏移等因素相关,为工艺优化、设备维保、参数校准提供数据支撑,实现从被动检不良到主动控工艺的转变。
五、闭环治具回流对工艺稳定性的加持作用
在线式灌胶工艺的稳定性,不仅取决于设备本体性能,还高度依赖治具流转状态的一致性。无序、不稳定的治具回流,会导致每批次来料的姿态、位置偏差无规律,大幅增加工艺管控难度,即便视觉补偿系统也无法完全抵消大幅波动偏差。
结合量产工况需求,品速科技在线式灌胶机配套上下层闭环治具回流方案,上层作为产品输送作业段,完成工件流转与灌胶作业;下层作为空治具回流通道,通过两端升降移栽机构,将生产末端的空治具自动输送至产线首端,形成闭环循环体系。
闭环治具结构不仅替代了人工搬运、降低人力成本,更核心的价值是固定了治具循环路径与运行姿态,让进入灌胶工位的每一套治具、每一件工件的偏差都处于可控、可预测的范围之内。以此为基础,视觉补偿、轨迹修正、精密出胶的工艺效果才能稳定落地,为长期连续量产提供标准化物理条件。
六、工艺总结
综合来看,在线式灌胶机的量产工艺管控,核心逻辑是收敛动态生产中的各类变量。相较于单机灌胶设备看重单点精度参数,在线式灌胶设备更注重与整线节拍、流转状态、生产模式的适配性。通过两级定位消除来料偏差、连续供胶保障产线稼动、配方存储实现无停机换型、数据追溯支撑工艺优化、闭环治具稳定来料状态,多维度协同管控,最终实现灌胶工序不干扰整线流转节奏,同时持续保障单件产品灌胶品质的一致性、稳定性与可追溯性,完全适配自动化产线大批量、连续化、多品种的生产需求。
FAQ问答
Q1:在线式灌胶和离线独立灌胶的核心工艺区别是什么?
A1:核心区别在于生产状态与管控重心不同。离线灌胶为静态单机作业,可随时停机调参、静置排气,管控重心是单件极致灌胶质量;在线式灌胶为动态连续作业,工序嵌入整线流转链路,无法随意停机,管控重心是工艺节拍、参数、来料状态的稳定性,优先保障整线稼动率与批量品质一致性。
Q2:在线灌胶量产时频繁出现胶位偏移,主要诱因有哪些?
A2:大多是动态来料偏差导致,常见诱因包含传送带跑偏、治具长期磨损变形、工位阻挡惯性造成的工件位移、产线启停抖动。仅依靠机械定位无法彻底解决,需搭配视觉精补偿功能,实时修正工件位置偏差,适配动态生产工况。
Q3:多品种混线生产,如何解决灌胶换型停机耗时问题?
A3:可采用工艺配方存储+自动调取的方案。提前将不同产品的出胶量、轨迹、速度、配比等参数保存为独立配方,换型时直接调取程序,无需人工重复调试。搭配前端产品识别机构,可实现全自动无停机换型,大幅提升混线生产效率。
Q4:在线连续灌胶如何实现批量品质追溯与工艺优化?
A4:依靠设备数据对接功能,实时采集生产数量、设备异常、参数波动、运行时长等数据,建立批次追溯台账。当出现批量不良时,通过回溯对应时段的设备工况、环境参数、耗材状态,精准定位不良诱因,针对性优化灌胶轨迹、供胶压力、温度等工艺参数,实现工艺持续优化。